
PP纤维用有机颜料为什么需要关注过滤压力值?
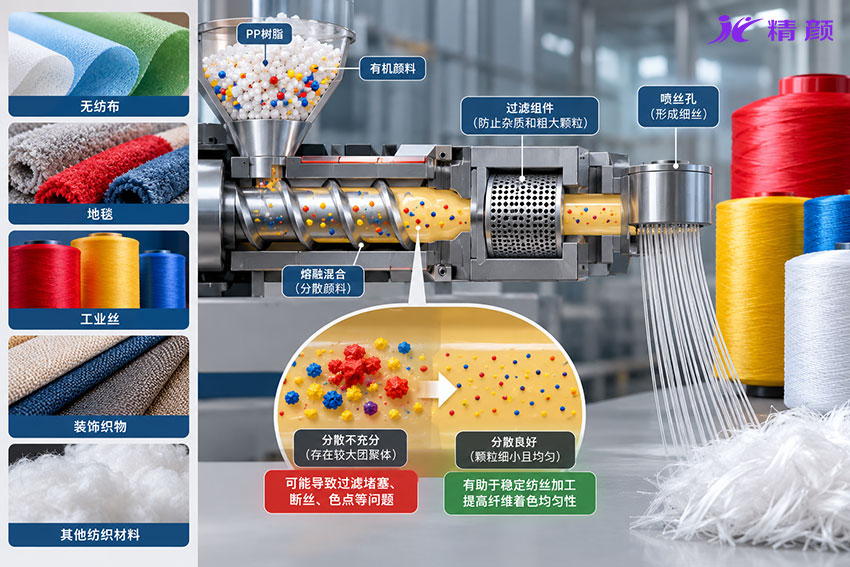
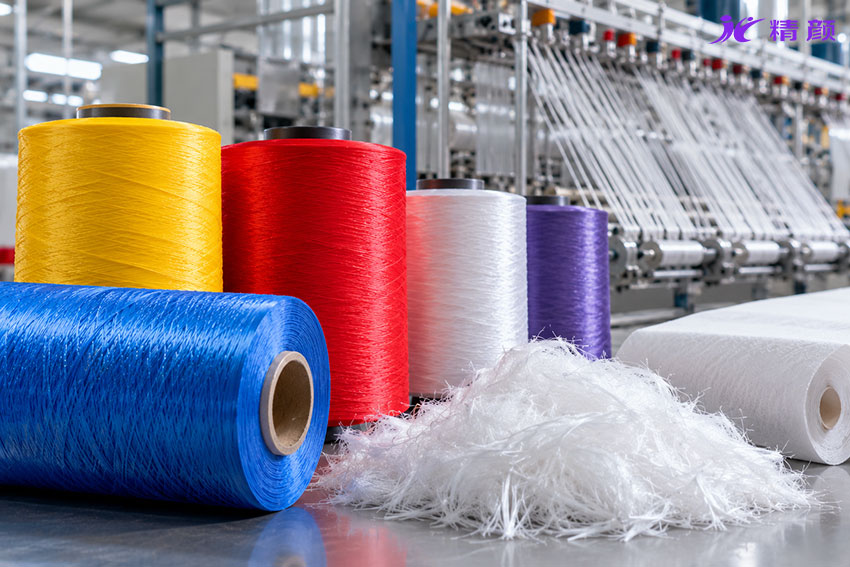
聚丙烯(PP)纤维广泛应用于无纺布、地毯、工业丝、装饰织物及其他纺织材料。与普通注塑制品相比,PP纤维在熔融纺丝过程中需要经过过滤组件和细小的喷丝孔,因此对着色剂的分散均匀性、颗粒粗细及加工稳定性有较高要求。
有机颜料具有色彩鲜艳、着色力高、色相选择丰富等特点,是PP纤维着色中常用的着色材料。但不同颜料及其加工制备物的分散性能存在差异,即使颜色和耐热性能符合要求,也可能因为分散不充分而影响纺丝加工。因此,在选择PP纤维用有机颜料时,除了关注色相、着色力、耐热性和耐光性,还需要了解**过滤压力值(FPV)**这一与分散质量密切相关的测试指标。
一、什么是过滤压力值(FPV)?
过滤压力值(Filter Pressure Value,简称FPV)是用于评价颜料及其着色制备物在热塑性聚合物中分散质量的测试指标之一,常用于颜料、色母粒等着色材料的分散性能评价。测试时,将含有规定比例着色剂的聚合物熔体通过过滤装置,记录过滤过程中的压力变化,并按照相应测试方法计算过滤压力值。
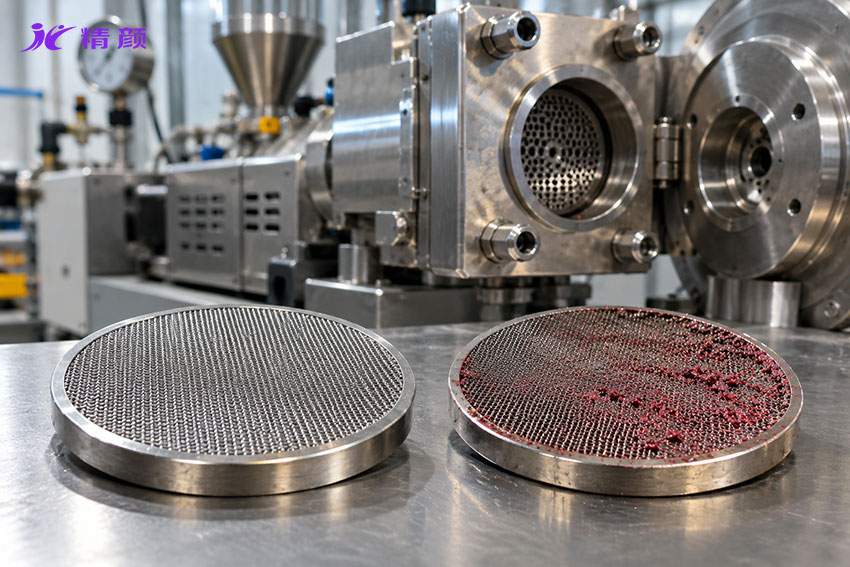
在相同测试条件下,过滤压力值较低,通常意味着着色体系中引起滤网堵塞的粗大颗粒、团聚体或其他不易通过滤网的物质较少;过滤压力值较高,则可能说明存在较多影响过滤性能的颗粒或杂质。需要注意,FPV并不是对颜料一次粒径的直接测量,也不能单独用于判断颜料的全部分散性能。
二、为什么PP纤维用颜料需要关注过滤压力值?
1. 减少纺丝过滤组件堵塞
PP纤维通常采用熔融纺丝工艺。聚丙烯与着色剂混合、熔融后,需要经过过滤组件,再通过喷丝板形成细丝。如果有机颜料在熔体中分散不充分,形成较大的团聚体,或者着色体系中存在其他粗大颗粒,就可能在过滤过程中逐渐积累,导致过滤压力升高。
这种情况可能增加过滤组件的更换频率,影响连续生产的稳定性。因此,具有良好过滤性能的着色体系更适合对连续加工要求较高的PP纤维生产。
2. 降低纺丝断丝和加工异常风险
PP纤维在牵伸过程中需要承受一定的机械应力。如果纤维内部存在较大的颜料团聚体,可能形成局部结构不均匀区域,在一定条件下增加断丝或纤维缺陷的风险。不过,断丝并不完全由颜料分散引起,聚丙烯原料性能、熔体温度、过滤组件、喷丝孔状态及牵伸工艺等因素,同样会影响纺丝稳定性。因此,FPV可以作为颜料分散质量的辅助判断指标,但不能代替实际纺丝试验。
3. 改善纤维着色均匀性
对于有色PP纤维,颜料在聚合物中的分布状态会影响最终颜色表现。当颜料分散不均匀时,可能出现局部色点、色丝或色泽不一致等问题。特别是在细旦纤维和对外观要求较高的纤维制品中,较大的颜料团聚体更容易成为质量风险因素。通过改善颜料分散工艺,并结合过滤压力测试,可以帮助生产企业提高着色体系的一致性。
4. 提高连续生产的稳定性
PP纤维生产通常需要长时间连续运行。即使某种颜料能够顺利通过短时间纺丝测试,也不代表其在长期生产过程中一定具有稳定表现。如果着色体系的过滤性能较差,随着加工时间延长,可能出现过滤压力持续升高、生产波动或停机维护频率增加等情况。因此,对于需要长期连续运行的PP纺丝生产线,过滤压力值具有一定的工艺参考意义。
三、过滤压力值与颜料分散性有什么关系?
有机颜料在PP纤维中的分散过程,不仅涉及颜料颗粒在熔体中的分布,还包括颜料团聚体的破碎、润湿及分散状态的保持。颜料在生产、干燥和储存过程中可能形成不同程度的团聚体。进入聚丙烯熔体后,如果加工过程无法将这些团聚体充分分散,就可能产生较大的颗粒聚集物,影响熔体过滤性能。
一般来说,在相同测试条件下,分散质量较好的着色制备物往往表现出较低的过滤压力值。但FPV还可能受到颜料杂质、载体树脂、加工工艺和测试条件等因素影响。因此,低FPV通常是良好过滤性能的积极信号,但不能简单地将低FPV等同于高着色力、细一次粒径或优异的综合颜料性能。
四、影响PP纤维着色体系过滤压力值的主要因素
1. 颜料的颗粒特性与团聚状态
不同化学结构、晶型、粒径分布和表面性质的有机颜料,其分散行为可能存在明显差异。即使属于相同颜料索引号,不同商品型号也可能由于制造工艺、表面处理和后加工方式不同,表现出不同的过滤性能。因此,选择PP纤维用颜料时,不能只依据颜料索引号判断是否适用,还应关注具体商品型号的分散特性。
2. 颜料的表面处理与易分散性能
部分有机颜料会通过适当的表面处理或后加工工艺改善其润湿性、分散性及加工适应性。对于PP纤维等分散要求较高的应用,可以优先考察具有纤维应用经验、明确分散性能要求或过滤性能控制的颜料型号。但需要注意,标注为易分散型的颜料,并不意味着在所有树脂、设备和工艺条件下都具有相同的过滤压力表现。
3. 颜料添加量与色母粒制备工艺
颜料添加量会影响熔体中固体颗粒的浓度,而色母粒的载体树脂、分散助剂、挤出设备和混炼条件,也会影响最终分散质量。例如,混炼不足可能使颜料团聚体未被充分分散;不适当的加工条件则可能影响颜料分散状态或树脂性能。因此,原始颜料具有良好的分散潜力,并不代表使用该颜料生产的所有色母粒都能获得相同的FPV结果。
4. 过滤测试条件
过滤压力值的测试结果与测试方法密切相关,包括聚合物类型、熔体温度、颜料浓度、过滤介质、熔体流量及压力计算方式等。不同测试条件下获得的FPV数值,通常不能直接进行横向比较。如果供应商提供了过滤压力值,应同时了解所采用的测试标准、测试条件及样品形式,避免仅凭一个数值判断产品优劣。
五、PP纤维用有机颜料应该如何选择?
选择PP纤维用有机颜料时,应根据纤维的颜色要求、使用环境及加工条件,综合考虑颜料的过滤压力值、分散性能、耐热性和色牢度等指标。不同纤维产品对颜料性能的要求有所差异,因此需要结合具体应用进行选型。
| 选型指标 | 主要关注内容 |
|---|---|
| 过滤压力值(FPV) | 规定测试条件下的熔体过滤性能与分散质量 |
| 分散性能 | 颜料团聚体是否能够充分分散,是否容易产生粗大颗粒 |
| 耐热稳定性 | 能否承受实际PP纺丝加工温度及停留时间 |
| 耐光性 | 是否满足纤维制品的使用环境与耐久性要求 |
| 着色力与色相 | 能否达到目标颜色和配方经济性要求 |
| 迁移及其他牢度 | 是否符合具体制品的使用条件 |
| 加工适应性 | 与PP树脂、色母粒载体和纺丝工艺是否匹配 |
在实际选型中,部分针对PP纤维应用开发的有机颜料型号,会通过优化分散性能或控制过滤值来满足纺丝加工要求。例如,Cromophtal® Yellow K 1500 FP(颜料黄95)和Irgalite® Red K 4270 FP(颜料红57:1)等均具有明确的过滤值控制要求,并推荐用于PP纤维着色,可分别作为黄色和红色纤维的选型参考。
对于需要长期连续纺丝或生产细旦纤维的企业,建议优先了解颜料供应商提供的PP纤维应用推荐、过滤性能数据及相关技术资料,并结合实际色母粒配方和纺丝工艺进行验证。
六、过滤压力值越低,颜料就一定越好吗?
不一定。在测试方法和条件一致的情况下,较低的FPV通常意味着着色体系具有更好的过滤表现,但并不代表颜料的综合性能一定更好。例如,两种有机颜料可能具有相近的过滤压力值,但耐热稳定性、色相或着色力存在差异。即使某种颜料具有较低的FPV,如果不能满足纺丝加工温度或最终纤维的使用要求,也不一定是合适的选择。
因此,过滤压力值应作为PP纤维用颜料选型的重要参考指标之一,而不是唯一标准。实际选择时还应综合考虑颜料的色彩表现、耐光性、迁移性、加工稳定性及成本等因素。
七、总结
PP纤维对着色材料的分散质量和加工稳定性具有较高要求。过滤压力值(FPV)能够在规定测试条件下反映着色体系的熔体过滤表现,有助于评估颜料团聚体及其他粗大颗粒可能带来的过滤问题。
对于PP纤维用有机颜料,良好的过滤性能有助于降低过滤组件堵塞、纺丝缺陷及加工波动的风险。但颜料的实际表现还取决于色母粒制备工艺、聚丙烯树脂及纺丝条件。因此,选择PP纤维用有机颜料时,应综合考虑过滤压力值、分散性能、耐热性、着色力及实际加工表现,并通过适当的测试确认产品适用性。
