
HDPE注塑翘曲与颜料选择有什么关系?原因及颜料选型建议
高密度聚乙烯(HDPE)具有良好的耐化学性、韧性和加工性能,广泛应用于周转箱、瓶盖、塑料容器、家居用品及各类注塑零部件。然而,在HDPE注塑成型过程中,部分制品容易出现弯曲、扭曲、边缘翘起等翘曲变形问题,不仅影响产品外观,还可能造成尺寸精度下降和装配困难。
HDPE注塑制品发生翘曲,通常与材料收缩、模具设计、冷却条件及注塑工艺等多种因素有关。对于需要着色的HDPE制品,颜料的选择也可能影响材料的结晶行为和成型收缩,进而影响制品的尺寸稳定性。 因此,在HDPE注塑配色过程中,除了关注颜料的色相、着色力、耐热性和分散性能,还需要考虑其对制品翘曲变形的影响。
一、HDPE注塑翘曲是什么?为什么会发生?
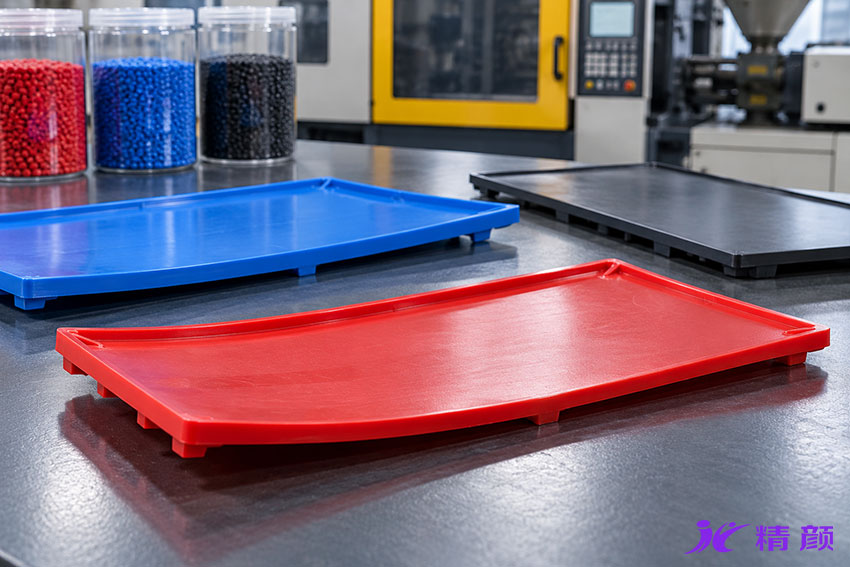
HDPE注塑翘曲是指塑料制品在冷却成型或脱模后,由于不同部位收缩不均匀、残余应力释放等原因,导致制品偏离原有设计形状的现象。常见表现包括平板弯曲、边缘上翘、局部变形及整体扭曲等。
HDPE属于半结晶性聚合物,在熔融状态冷却成型时,部分分子链会逐渐排列形成晶区,并伴随体积收缩。由于制品不同区域的冷却速度、分子取向和结晶程度可能存在差异,各部位的收缩量及收缩方向也不完全相同。当这种收缩差异达到一定程度时,就可能产生翘曲变形。与常见非晶态塑料相比,HDPE的成型收缩通常更为明显,因此在薄壁、大面积平板、长条形及尺寸精度要求较高的注塑制品中,需要特别关注翘曲问题。
影响HDPE注塑翘曲的因素主要包括以下几个方面:
-
结晶收缩: HDPE冷却过程中发生结晶,结晶程度及结晶过程的差异可能导致不同区域产生不均匀收缩。
-
分子取向: 注塑充模过程中,熔体流动会使聚合物分子产生一定取向,导致流动方向与垂直流动方向的收缩行为存在差异。
-
冷却条件: 模具温度分布不均、制品壁厚差异及冷却速度不同,可能造成局部收缩不一致。
-
注塑工艺: 熔体温度、保压压力、保压时间及冷却时间等参数,会影响制品的收缩和残余应力。
-
颜料及添加剂: 部分颜料、填料及其它助剂可能改变HDPE的结晶、流动和收缩行为,从而影响制品的翘曲表现。
因此,HDPE注塑翘曲通常是材料、模具和加工条件共同作用的结果,不能仅根据制品出现变形就判断是颜料造成的。
二、颜料为什么会影响HDPE注塑翘曲?
颜料在HDPE中主要起着色作用,但其颗粒特性、表面性质及分散状态也可能影响材料的结晶和加工行为。其中,颜料对HDPE结晶及收缩特性的影响,是分析颜料与注塑翘曲关系时需要重点关注的因素。
1. 颜料的成核效应可能改变HDPE结晶行为
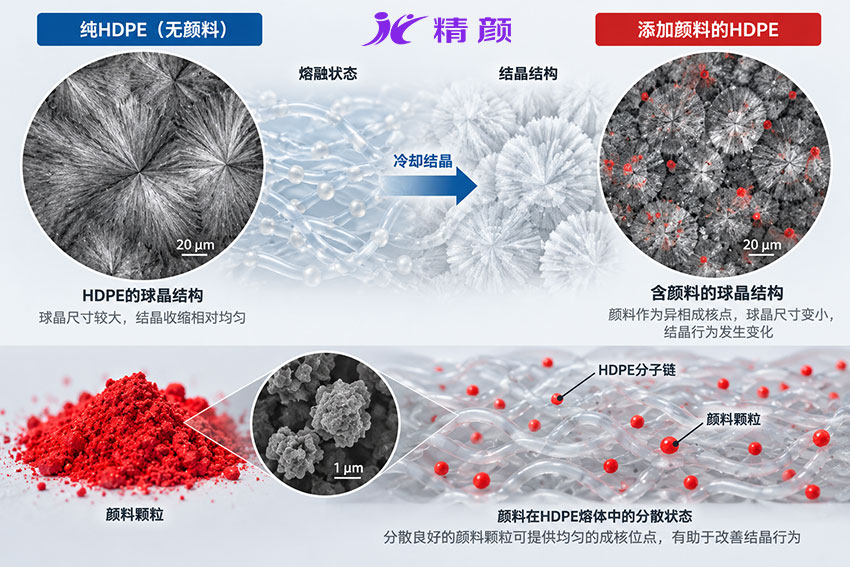
HDPE在冷却过程中会逐渐形成晶体,而部分颜料颗粒可以为聚合物结晶提供异相成核位点,从而影响HDPE的结晶过程,这种现象通常称为颜料的成核效应。不同颜料的成核能力存在差异,其影响与颜料的化学结构、晶型、粒径、表面性质及具体树脂体系有关。部分颜料可能改变HDPE的结晶温度、结晶速度或晶体形态,进而影响材料的成型收缩表现。
需要注意的是,颜料具有成核作用,并不意味着一定会增加HDPE注塑翘曲。 结晶行为发生变化后,制品的翘曲程度还取决于不同区域及不同方向的收缩差异,以及模具结构、冷却条件和分子取向等因素。因此,不能简单认为某一类颜料的成核效应一定较强或较弱,也不能仅凭颜料的化学类型判断其低翘曲性能。
2. 颜料可能影响HDPE的收缩行为
HDPE注塑制品的翘曲与不均匀收缩密切相关。部分颜料加入后,可能改变材料的收缩特性,使着色HDPE与未着色HDPE表现出不同的成型收缩率。此外,HDPE注塑过程中存在一定的分子取向,沿熔体流动方向与垂直流动方向的收缩程度可能不同。如果颜料的加入改变了这种收缩差异,就可能影响制品最终的翘曲程度。
例如,在相同HDPE树脂、模具和注塑条件下,使用不同颜料配方生产的平板试样,可能表现出不同程度的弯曲、边缘翘起或尺寸变化。这说明颜料不仅影响制品颜色,也可能影响其成型尺寸稳定性。
不过,颜料对收缩行为的影响并非固定不变,不能仅凭颜料颜色或化学类别进行判断,具体表现仍需结合颜料型号、添加量及实际注塑条件进行验证。
3. 颜料的粒径、表面性质和分散状态
颜料的粒径、颗粒形态及表面性质可能影响其在HDPE中的分散状态及对HDPE结晶行为的作用。即使具有相同颜料索引号(C.I.)的不同产品,也可能因为晶型、粒径分布、表面处理及制造工艺不同,在HDPE中表现出不同的应用性能。如果颜料在树脂中分散不良,形成明显团聚,可能造成局部颜料浓度差异,并影响制品的外观、加工均匀性及局部材料性能。在某些配方和成型条件下,这些变化也可能对收缩及翘曲产生影响。
良好的分散性能有助于提高颜色均匀性和加工稳定性,但易分散并不等于低翘曲。即使颜料具有优良的分散性能,也不能直接认定其不会影响HDPE的结晶收缩。因此,在HDPE注塑颜料选型时,应分别评价颜料的分散性能与翘曲表现。
4. 颜料对HDPE熔体流动性的影响
颜料加入HDPE后,还可能改变熔体的流变性能。例如,某些高比表面积颜料在特定添加量下可能增加熔体黏度,影响材料的流动表现;而颜料的表面处理方式及配方助剂,也可能对熔体流动产生不同影响。
熔体流动行为的变化可能进一步影响注塑充模、保压效果及分子取向,从而间接影响制品的收缩和翘曲。但熔体黏度增加并不意味着翘曲一定加剧,具体结果仍需结合注塑条件和制品结构进行判断。
5. 颜料添加量及色母粒配方的影响
颜料添加量也是HDPE注塑配色中需要考虑的因素。随着颜料用量变化,其对材料结晶、流动及收缩行为的影响也可能发生变化,但具体影响程度和变化趋势并不固定。
对于使用色母粒着色的HDPE制品,除了颜料本身,还需要考虑载体树脂、分散剂及其他助剂的影响。不同色母粒配方可能改变最终HDPE材料的流动、结晶和收缩表现,即使使用同一种颜料,也可能产生不同的翘曲结果。
因此,在分析HDPE注塑翘曲时,不应只关注颜料粉体,还应结合实际使用的着色配方进行评价。
三、不同颜料对HDPE注塑翘曲的影响是否相同?
不同颜料对HDPE注塑翘曲的影响并不完全相同,但这种差异不能简单按照颜料颜色或化学类别进行划分。
例如,酞菁类、偶氮类颜料以及钛白粉、炭黑、氧化铁颜料等,在化学结构、颗粒形态、表面性质和常见使用量方面存在差异,因此对HDPE结晶、流动及收缩行为的影响也可能不同。部分颜料在特定添加量下,可能改变HDPE的结晶温度和结晶速率,但这种变化是否会影响制品翘曲,还取决于制品结构、冷却条件及收缩是否均匀。
需要注意的是,颜料对HDPE结晶行为的影响较大,并不意味着一定会加剧翘曲;影响较小,也不代表制品一定不会发生翘曲。 关键在于颜料是否改变制品不同区域或不同方向的收缩差异。因此,不能简单认为某一类颜料必然具有更好的低翘曲性能,也不能仅根据颜料颜色判断其翘曲倾向。
此外,同一颜料索引号下的不同商品型号,也可能具有不同的应用表现。例如,两款同为颜料黄138(P.Y.138)的产品,由于颗粒特性及表面处理方式不同,其在HDPE中的分散状态、对结晶行为的影响以及最终的翘曲表现可能存在差异。因此,即使色相相近,替换使用时也应验证其翘曲表现。
判断颜料是否适合HDPE低翘曲注塑应用,应以具体型号的应用性能资料及实际测试结果为依据,而不是仅根据颜料类别、颜色或C.I.索引号进行判断。
四、什么是低翘曲颜料?
低翘曲颜料(Low-Warpage Pigments)通常是指在特定塑料体系及成型条件下,对制品翘曲变形影响较小,或能够表现出较好尺寸稳定性的颜料产品。对于HDPE注塑应用,低翘曲性能通常需要通过实际注塑试验进行评价。例如,在相同HDPE树脂、颜料添加量、模具结构和加工条件下,比较不同颜料着色试样的翘曲程度,从而判断颜料对制品变形的影响。
需要强调的是,低翘曲并不意味着完全没有收缩,也不代表使用该颜料后制品一定不会发生翘曲。HDPE在冷却成型过程中仍然会产生结晶收缩,而制品的最终变形程度还受到结构设计、模具温度、保压条件及冷却过程等因素影响。
部分塑料专用颜料通过控制晶体形态、粒径分布或表面处理等方式,可以改善其在HDPE中的应用表现,减少对制品尺寸稳定性的不利影响。但具体产品是否具有低翘曲性能,仍应根据技术资料及实际测试结果确认。对于尺寸稳定性要求较高的HDPE注塑制品,选择具有相关低翘曲应用测试支持的颜料型号,有助于降低着色配方对制品尺寸稳定性产生不利影响的风险。
五、HDPE注塑应该如何选择颜料?
对于容易发生翘曲的HDPE注塑制品,颜料选型需要综合考虑颜色要求、加工性能和尺寸稳定性,尤其应关注颜料在HDPE体系中的实际应用表现。
1. 优先选择具有低翘曲应用性能的颜料
对于大面积平板、薄壁注塑件、长条形零部件及尺寸精度要求较高的HDPE制品,建议优先考虑具有明确低翘曲应用性能的颜料型号。
部分塑料专用颜料通过控制颗粒特性、晶体形态或表面处理等方式,可以改善其在HDPE中的应用表现,减少对制品尺寸稳定性的不利影响。
颜料产品的技术资料会提供HDPE低翘曲应用性能信息。对于尺寸稳定性要求较高的制品,建议结合具体型号的技术资料及实际注塑测试进行选择,而不是仅根据颜料化学类型判断。
2. 关注颜料的耐热性和分散性能
HDPE注塑加工需要颜料在相应的熔体温度及停留时间下保持颜色稳定,因此应选择耐热性能满足实际加工条件的颜料。同时,良好的分散性能有助于减少色点、色纹及颜料团聚问题,提高制品的颜色均匀性和外观质量。
但需要注意,耐热性、分散性与低翘曲性能属于不同的评价指标。具有较高耐热性的颜料不一定具有低翘曲性能,易分散颜料也不一定适合尺寸精度要求较高的HDPE注塑制品。
3. 结合颜料添加量和色母粒配方进行评价
颜料添加量可能影响HDPE的结晶与收缩表现,因此在满足颜色及其他应用要求的前提下,应合理控制颜料使用量。
如果采用色母粒着色,还需要关注载体树脂、分散剂及其他助剂的影响。不同载体树脂与HDPE基材的相容性、结晶行为及收缩特性可能存在差异,即使使用同一种颜料,不同色母粒配方也可能产生不同的翘曲表现。因此,在实际生产中,建议使用最终确定的着色配方进行注塑测试,以评价整个配方对HDPE制品尺寸稳定性的影响。
4. 通过实际注塑测试验证翘曲性能
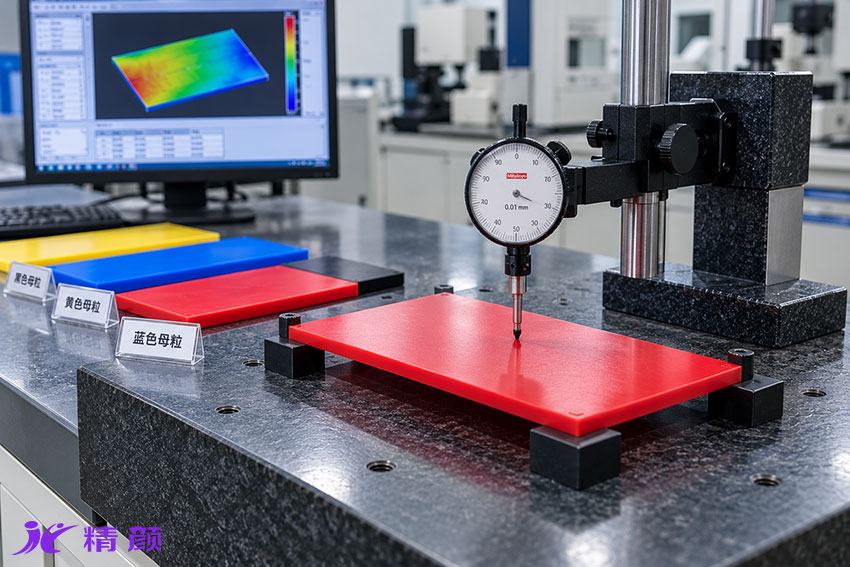
对于翘曲敏感的HDPE制品,可以使用未着色HDPE作为对照,在相同树脂、模具和加工条件下,比较不同颜料配方的注塑成型表现。测试时应尽量控制颜料添加量、色母粒载体及其他配方变量,避免不同因素相互干扰。
重点观察制品脱模后的平整度、弯曲程度、尺寸变化及后收缩情况。必要时,可进一步测量流动方向与垂直流动方向的收缩率,并通过差示扫描量热法(DSC)分析颜料对HDPE结晶行为的影响。
通过这些对比测试,可以更全面地评价不同颜料配方的翘曲表现,为HDPE注塑颜料选型提供依据。
六、HDPE注塑出现翘曲后,如何判断是否与颜料有关?
当HDPE注塑制品出现翘曲时,应结合树脂牌号、制品结构、模具条件、注塑工艺及着色配方进行综合分析。如果翘曲发生在更换颜料、色母粒或调整着色配方之后,应重点排查相关变化是否影响了制品的尺寸稳定性。
如果未着色HDPE制品的尺寸稳定性正常,而加入颜料或色母粒后出现明显翘曲,则需要关注着色体系的影响。但这种现象只能说明翘曲可能与着色配方有关,不能直接认定是颜料本身造成的,因为色母粒中的载体树脂和助剂同样可能产生影响。
实际生产中,可以采用以下方式进行排查:
- 对比未着色与着色制品: 在相同树脂、模具和加工条件下,比较未着色HDPE与着色HDPE的翘曲程度,初步判断着色体系是否对制品变形产生影响。
- 比较不同颜料配方: 在尽量保持颜料添加量、色母粒载体、其他助剂及加工条件一致的情况下,更换不同颜料型号进行注塑测试。如果翘曲程度发生明显变化,说明颜料型号可能是影响因素之一。
- 检查色母粒配方: 如果使用色母粒着色,应进一步检查颜料含量、载体树脂、分散剂及其他助剂,避免将整个着色体系造成的影响全部归因于颜料。
- 检查注塑工艺与模具条件: 如果不同着色配方均存在明显翘曲,还应检查制品结构、模具冷却均匀性、浇口位置、保压压力、保压时间及脱模条件,判断是否存在不均匀收缩或残余应力问题,并根据实际情况调整工艺或模具结构。
需要注意的是,提高或降低模具温度、熔体温度以及调整保压条件,都可能同时影响HDPE的结晶、收缩和残余应力,其结果与具体制品和工艺条件有关。因此,不宜将某一项参数的单向调整作为所有HDPE翘曲问题的通用解决方法。
七、总结
HDPE注塑制品出现翘曲,主要与结晶收缩、分子取向、制品及模具结构、加工条件等因素有关,而颜料选择也可能影响制品的尺寸稳定性。部分颜料可能改变HDPE的结晶行为、熔体流动及收缩特性,从而影响注塑制品的翘曲表现。
不同颜料对HDPE翘曲的影响存在差异,但不能简单根据颜料类别、颜色或C.I.索引号判断其低翘曲性能。对于容易发生翘曲或尺寸精度要求较高的HDPE注塑制品,建议优先考虑具有低翘曲应用性能的颜料型号,并结合实际着色配方及注塑测试结果进行验证。
颜料的低翘曲性能并不意味着制品完全不会发生翘曲。只有综合考虑HDPE树脂、颜料添加量、色母粒配方、制品结构及注塑工艺等因素,才能更有效地改善制品的尺寸稳定性。
